
 es
 English
 русский
 Español
 عربى
 ไทย
-
Kaiser Clean Technology anuncia la operación oficial de una nueva base de producción en Tailandia, lo que mejora la resiliencia de la cadena de suministro global
Jan, 30, 2026
Noticias de la industriaZhejiang Kaiser Clean Technology Co., Ltd., un proveedor líder de soluciones de salas blancas de alto rendimiento, se enorgullece de anunciar el inicio oficial de las operaciones en su base de prod... -
Kaiser presenta una serie de paneles de limpieza antimicrobianos de última generación, que establecen un nuevo punto de referencia para la atención médica y las instalaciones de alta tecnología
Jan, 30, 2026
Noticias de la industriaInnovando en la intersección de seguridad y pureza, Zhejiang Kaiser Clean Technology Co., Ltd. ha lanzado su serie de paneles limpios de próxima generación, diseñados con tecnología patentada de tr... -
Kaiser Clean Technology presenta soluciones totales para salas blancas en SEMICON Southeast Asia 2024, destacando el modelo “servicio integral”
Jan, 30, 2026
Noticias de la industriaZhejiang Kaiser Clean Technology Co., Ltd., junto con su filial tailandesa, participó con éxito como expositor en SEMICON Southeast Asia 2024, uno de los principales eventos de la región para la ca... -
Una guía completa para la selección del sistema de sala limpia
Apr, 22, 2026
Noticias de la industriaCómo elegir un Sistema de sala limpia ? El núcleo de la selección de un sistema de sala limpia radica en el "Método de bloqueo de tres pasos": primero, determinar el nivel de limpieza en ... -
¿Qué es un marco de estructura de acero?
Apr, 22, 2026
Noticias de la industriaCómo seleccionar lo corecto Correas de acero en forma de C Especificaciones basadas en los requisitos de carga del edificio El principio principal al seleccionar las especificac... -
¿Qué son los sistemas constructivos temporales?
Apr, 22, 2026
Noticias de la industriaCómo elegir lo corecto casa contenedor temporal portátil ¿Basado en el ciclo del proyecto y la geografía? Al seleccionar una casa contenedor temporal portátil, el criterio direc... -
¿Por qué los paneles fabricados a máquina lideran el diseño de salas blancas?
Apr, 27, 2026
Noticias de la industriaEn medio de la creciente demanda de construcción de salas blancas en 2026, Paneles para salas blancas hechos a máquina se han establecido como el punto de referencia para los m... -
¿Qué son los paneles para salas blancas hechos a mano?
May, 04, 2026
Noticias de la industriaEn el mercado de sistemas envolventes para salas blancas de 2026, Paneles de sala limpia hechos a mano Se han despojado por completo del estereotipo obsoleto del "trabajo manua... -
¿Cómo seleccionar paneles antioxidantes para salas blancas de acero inoxidable?
May, 11, 2026
Noticias de la industriaLos paneles para salas blancas que utilizan acero inoxidable 304 o 316L como capa superficial combinados con materiales centrales resistentes al fuego de Clase A (como lana de roca, lana de ... -
¿Por qué los edificios modulares temporales de contenedores están reemplazando la construcción convencional?
May, 18, 2026
Noticias de la industriaEdificios modulares temporales de contenedores han pasado de ser medidas provisionales de ayuda de emergencia a convertirse en una vía principal de industrialización de la constr... -
¿Por qué las casas contenedores temporales portátiles están remodelando la construcción global en 2026?
May, 25, 2026
Noticias de la industriaCasas de contenedores temporales portátiles han pasado de refugios marginales de emergencia a soluciones arquitectónicas convencionales . Según una investigación del mercado ...
Proveedor de paneles de salas limpias fabricados a máquina
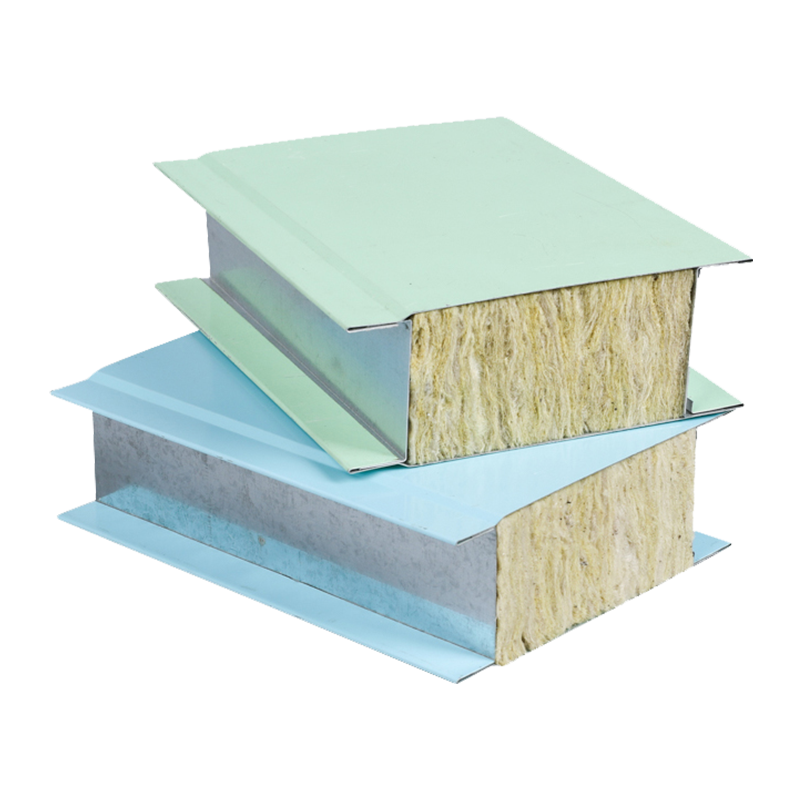
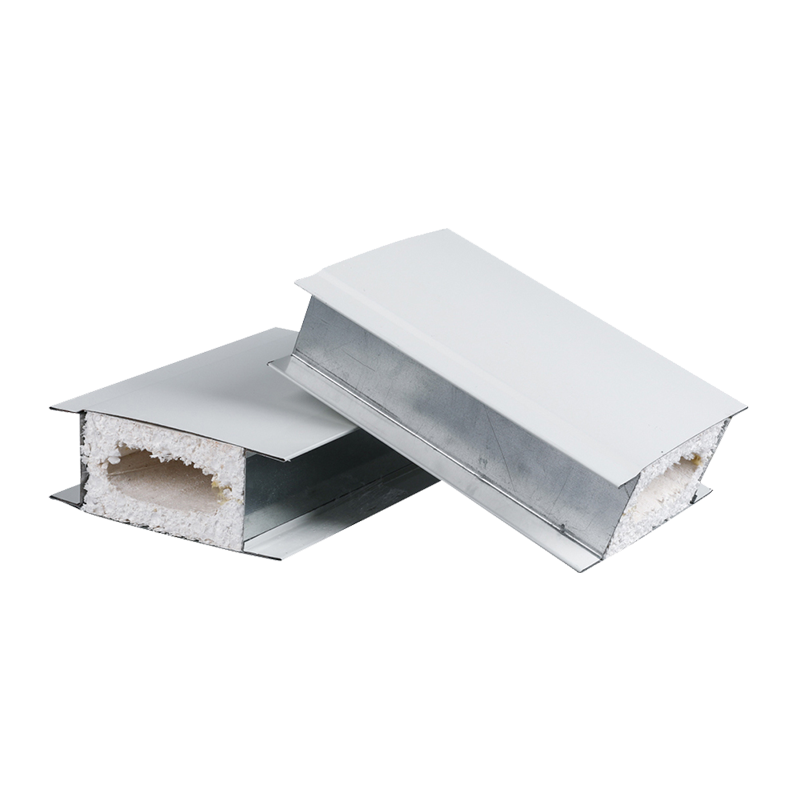
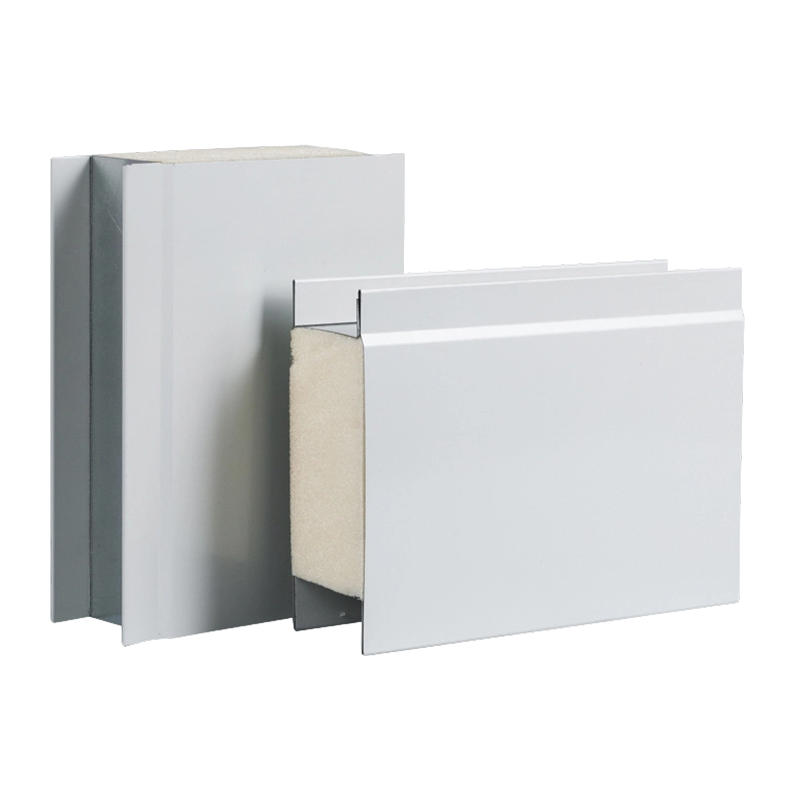
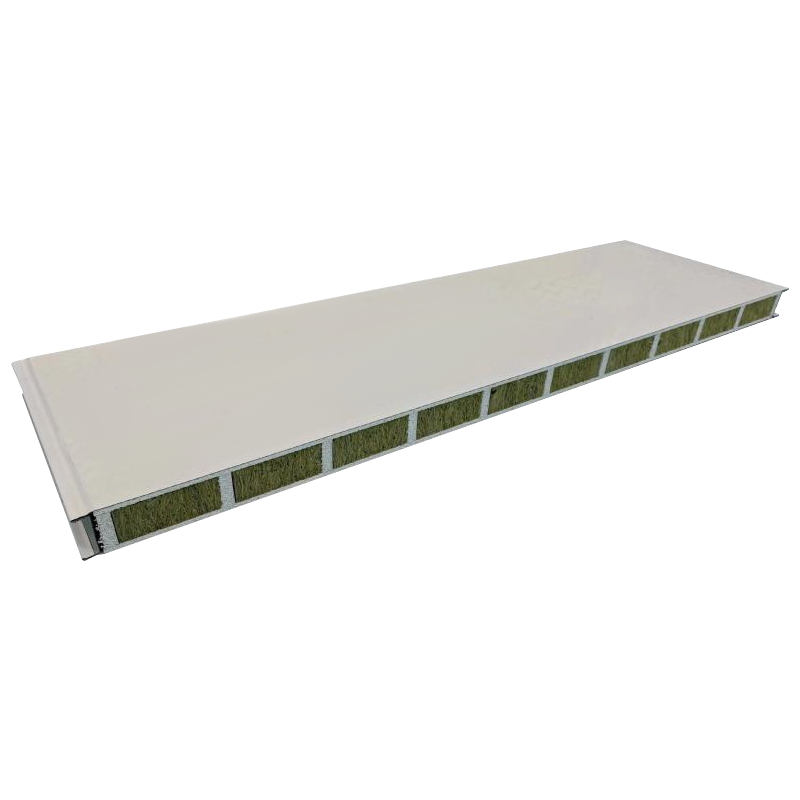
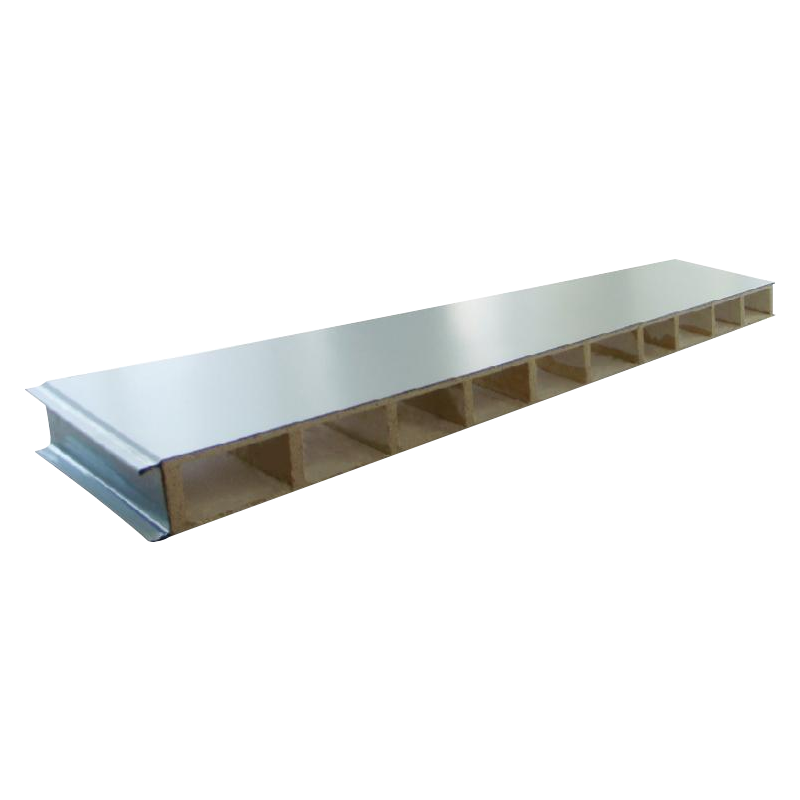
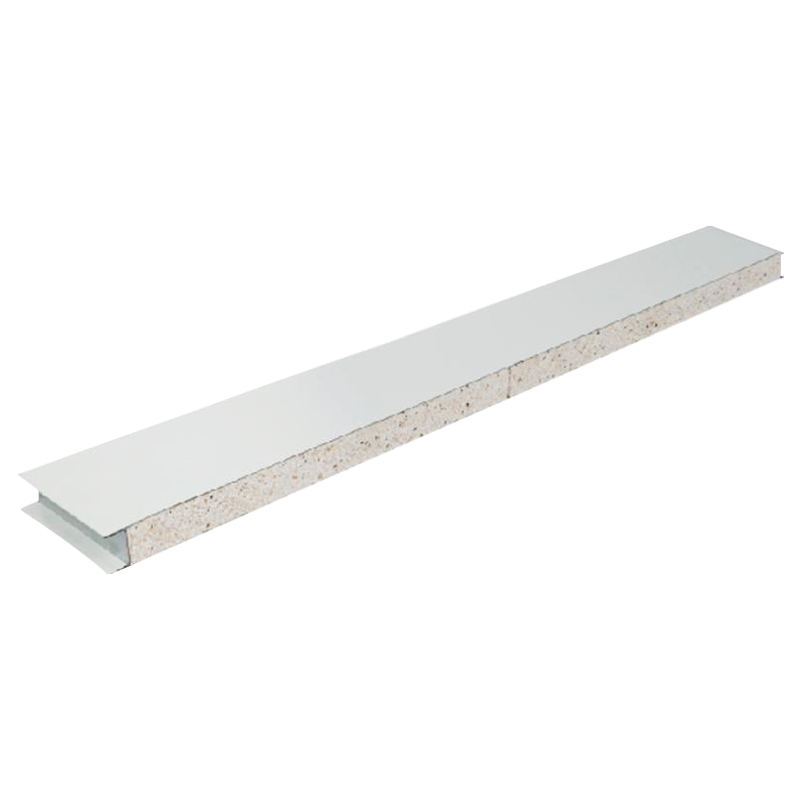
Los paneles de sala limpia fabricados mecánicamente se utilizan ampliamente en entornos que requieren altos niveles de limpieza, control de temperatura y humedad y desempeño de seguridad. Su función principal es crear un entorno espacial limpio estable y controlable, aislando eficazmente las fuentes externas de contaminación y reduciendo la adhesión y propagación de polvo, bacterias y microorganismos en el aire, proporcionando un entorno limpio confiable para actividades de producción, médicas y de investigación científica.
En términos de ventajas de rendimiento, los paneles de sala limpia fabricados mecánicamente poseen una excelente estabilidad estructural y capacidad de carga. El proceso de prensado mecánico da como resultado una estructura interna más densa y uniforme, lo que garantiza una alta planitud general y resistencia a la deformación, manteniendo un excelente rendimiento de paredes y techos incluso después de un uso prolongado. Al mismo tiempo, el producto ofrece una resistencia al fuego superior, con materiales de núcleo resistentes al fuego como lana de roca, óxido de magnesio y roca de silicio disponibles para cumplir con los estándares de resistencia al fuego de grado A no combustibles o de alto grado, mejorando efectivamente el nivel de seguridad general del edificio.
En cuanto al rendimiento de limpieza, la superficie de los paneles de sala limpia fabricados mecánicamente generalmente utiliza placas de acero recubiertas de color, placas de acero inoxidable o materiales de recubrimiento antibacterianos, que ofrecen resistencia a la corrosión, resistencia a los agentes de limpieza químicos, facilidad de limpieza y resistencia a la acumulación de polvo. Esto cumple con los requisitos de uso a largo plazo de entornos limpios de alto estándar, como talleres GMP, quirófanos de hospitales y salas blancas electrónicas. Su excelente diseño de estructura de sellado también reduce eficazmente la acumulación de polvo en los espacios, disminuyendo el riesgo de contaminación secundaria.
Los paneles de sala limpia fabricados mecánicamente también ofrecen un buen aislamiento acústico, aislamiento térmico y efectos de ahorro de energía. La estructura de material central de alta densidad bloquea eficazmente la transmisión de ruido y al mismo tiempo reduce la pérdida de calor, lo que ayuda a los usuarios a reducir el consumo de energía de los sistemas de aire acondicionado y lograr una operación del edificio más eficiente energéticamente y respetuosa con el medio ambiente. El método de instalación modular también mejora significativamente la eficiencia de la construcción, acorta el tiempo de construcción y reduce los costos generales del proyecto.
Categorías de productos
Acerca de Kaiser
Kaiser limpia el mundo La tecnología empodera el mañana
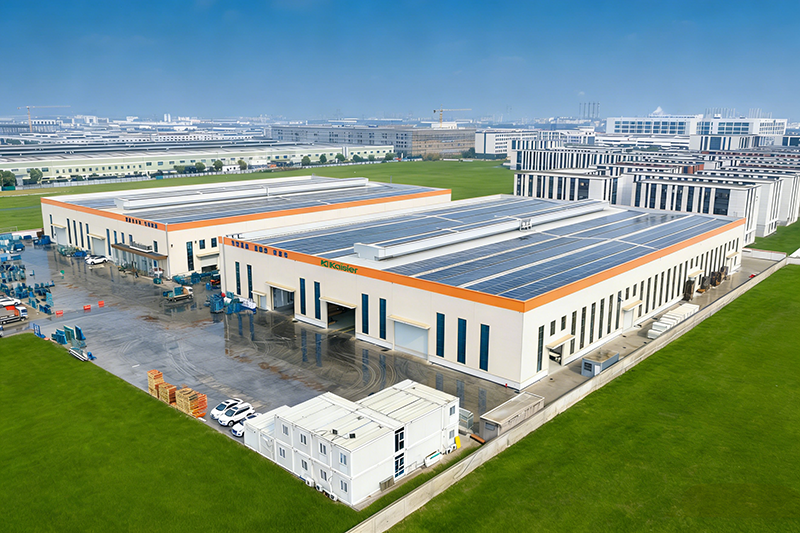
Zhejiang Kaisier Clean Technology Co.,Ltd. mantiene la misión de marca de "Kaisier limpia el planeta, la tecnología impulsa el mañana". Zhejiang Kaisier Clean Technology Co., Ltd. y su filial tailandesa son una empresa impulsada por la tecnología en la industria limpia con una distribución global. La empresa ha construido cuatro bases de producción modernas en China y Tailandia, formando una red de capacidad de "coordinación nacional + radiación internacional" equipada con líneas de producción inteligentes y equipos de pruebas de precisión para garantizar un suministro estable y eficiente.
Somos una empresa china fábrica de paneles para salas limpias hechos a máquina personalizados y proveedor de paneles para salas limpias hechos a máquina, se especializa en I+D, producción y venta de una gama completa de paneles limpios, incluidos paneles sándwich de acero coloreado, paneles limpios de lana de roca y paneles limpios de óxido de magnesio, que pueden satisfacer los estrictos requisitos de los proyectos de purificación de aire de Clase 100 a Clase 300.000. Nuestros productos lideran el mundo en resistencia al fuego, rendimiento antibacteriano y antiestático, y se aplican ampliamente en campos de alta gama como la atención médica, la electrónica y la industria alimentaria, ofreciendo servicios integrales desde el diseño de soluciones hasta el soporte posventa. Con la innovación tecnológica como núcleo y la filosofía de "ingeniería de precisión para la máxima limpieza", nos comprometemos a ofrecer soluciones de espacios limpios seguras y fiables para clientes de todo el mundo.
Certificado de honor
Nuestras últimas noticias
Comentarios del mensaje
Paneles de sala limpia fabricados mecánicamente Conocimientos de la industria
En la ingeniería de sistemas de salas blancas, paneles para salas blancas hechos a máquina — producidos a través de procesos automatizados continuos — se han convertido en los Material preferido para zonas limpias ISO Clase 7 (Clase 10,000) a ISO Clase 8 (Clase 100,000), así como particiones que no soportan carga y cerramientos generales. . La conclusión clara es: Si bien proporcionan buena planitud, resistencia al fuego de Clase A y superficies fáciles de limpiar, los paneles fabricados a máquina logran costos totales entre un 20% y un 30% más bajos que los paneles manuales, con una producción diaria que alcanza los 1.500-2.000 m². Son más adecuados para proyectos con cronogramas ajustados, áreas grandes y requisitos de carga modestos. . A continuación se proporciona una referencia técnica detallada desde cuatro dimensiones: procesos estructurales, rendimiento del material central, comparación económica y especificaciones de instalación.
Proceso de producción y características estructurales: ventajas técnicas del conformado por prensa continua
Los paneles para salas blancas fabricados a máquina se producen utilizando Líneas de producción automatizadas continuas, donde el material del núcleo y las láminas de revestimiento se unen y forman en un solo proceso mediante llenado a alta presión o espumado. . En comparación con los paneles manuales, la diferencia clave es que los paneles hechos a máquina no tienen bandas de acero de refuerzo perimetrales, sino que dependen de la fuerza de unión entre el núcleo y el revestimiento y la rigidez inherente del panel para mantener la estructura. Los parámetros de proceso típicos son los siguientes:
| Parámetro del proceso | Valor/rango típico | Impacto en el rendimiento |
|---|---|---|
| Velocidad de línea | 3-8 m/min | Una velocidad más alta aumenta la producción pero requiere un curado adecuado del núcleo. |
| Presión de formación | 0,5-1,2 MPa | Una presión más alta produce una densidad del núcleo más uniforme y una mejor fuerza de unión |
| Grosor del revestimiento | 0,426-0,7 mm | Afecta la resistencia al impacto y la retención de planitud. |
| Grosor del panel | 50/75/100/150 milímetros | Afecta la resistencia a la flexión y el aislamiento térmico. |
Guía de selección de materiales centrales: comparación cuantitativa de cinco tipos de núcleos convencionales
El material central de los paneles para salas blancas fabricados a máquina determina las características de resistencia al fuego, aislamiento térmico, resistencia y costo. A continuación se muestra una comparación detallada de cinco materiales comunes del núcleo de paneles fabricados a máquina:
| Material del núcleo | Clasificación de fuego | Conductividad Térmica (W/m·K) | Resistencia a la flexión (MPa) | Costo relativo | Aplicaciones típicas |
|---|---|---|---|---|---|
| Lana de Roca | Clase A | 0.040 | 0,8-1,0 | Línea de base | Áreas farmacéuticas, electrónicas y con estricto control de incendios. |
| Oxisulfato de magnesio | Clase A | 0.098 | 1.2-1.5 | 20% | Ambientes húmedos, talleres de alimentación, cámaras frigoríficas. |
| Poliuretano (PU) | Clase B1/B2 | 0.024 | 1.3-1.6 | 15% | Salas blancas con temperatura controlada, proyectos de alta eficiencia energética |
| Tablero de roca de silicio | Clase A | 0.052 | 1.0-1.2 | 10% | Zonas limpias de hospitales, escuelas y edificios públicos. |
| EPS (poliestireno) | Clase B2 | 0.035 | 0,6-0,8 | -15% | Zonas limpias temporales, áreas no críticas de bajo presupuesto |
Análisis económico: diferencias de costos entre paneles hechos a máquina y manuales
La mayor ventaja competitiva de los paneles fabricados a máquina es la rentabilidad derivada de las economías de escala. Utilizando como ejemplo un proyecto de sala blanca de 5.000 m² (núcleo de lana de roca de 50 mm, acero con revestimiento de color de doble cara de 0,5 mm), a continuación se muestra un análisis comparativo:
| Artículo de costo | Hecho a Máquina (Lana de Roca) | Manual (Lana de Roca) | diferencia |
|---|---|---|---|
| Costo del material (USD/m²) | 18.50 | 28.50 | 54% |
| Transporte e instalación (USD/m²) | 9.30 | 7.50 | -19% |
| Tasa de desperdicio (%) | 6-8% | 2-3% | Residuos superiores fabricados a máquina |
| Costo total (USD/m²) | 30.80 | 38.90 | Hecho a máquina ~21% menos |
Rendimiento de limpieza: parámetros clave para el tratamiento de superficies y el diseño de sellos
El rendimiento de limpieza de paneles para salas blancas hechos a máquina Depende principalmente del proceso de tratamiento de la superficie del revestimiento y del diseño del sellado de las juntas de los paneles. Los indicadores clave recomendados por la industria son los siguientes:
- Revestimiento de superficie : La configuración estándar es pintura de poliéster para hornear (PE), espesor ≥20μm; los proyectos de alta demanda utilizan un revestimiento de fluorocarbono de PVDF (espesor ≥25 μm), con una resistencia a la limpieza con reactivos químicos que supera los 10 000 ciclos;
- Rugosidad de la superficie : Los paneles fabricados a máquina de alta calidad logran una rugosidad superficial Ra ≤0,8μm, resistiendo la acumulación de polvo y facilitando la limpieza y desinfección;
- Rendimiento antibacteriano : El recubrimiento antibacteriano opcional proporciona una tasa antibacteriana ≥99,9% contra Staphylococcus aureus y E. coli (valor de actividad antibacteriana >6,0);
- Sellado de juntas : Los paneles hechos a máquina generalmente usan conexiones machihembradas o juntas de sellado colocadas en el centro con sellador de silicona neutro resistente al moho, logrando fuga de aire ≤0,5 m³/(h·m²) a una presión diferencial de 100 Pa ;
- Rendimiento antiestático : Cuando se utiliza en salas limpias de fábricas de productos electrónicos, la resistencia de la superficie debe controlarse entre 10⁶ y 10⁹ Ω, lo que se puede lograr agregando materiales conductores al recubrimiento.
Para entornos limpios de alto nivel, como talleres GMP o quirófanos de hospitales, se recomienda seleccionar Revestimientos de acero o acero inoxidable con revestimiento de color antibacteriano (304/316L) y realizar pruebas de estanqueidad en las juntas de los paneles con regularidad (cada seis meses).
Instalación y construcción: seis puntos de control clave para paneles fabricados a máquina en el sitio
La calidad de la instalación de los paneles fabricados a máquina afecta directamente la vida útil y la eficacia de limpieza de la sala blanca. Los siguientes son seis puntos de control clave en el sitio de construcción:
- inspección entrante : Verifique que cada panel no tenga desviación diagonal (≤2 mm/m), rayones en la superficie (rechace si la profundidad es >0,1 mm) y daños en los bordes. Si la tasa de daño excede el 3%, solicite stock de reemplazo;
- Requisitos de almacenamiento : Los paneles fabricados a máquina deben almacenarse planos sobre un terreno seco y nivelado con una altura de apilamiento ≤1,5 m y bloques de madera debajo para protegerlos de la humedad. Está estrictamente prohibido el almacenamiento al aire libre o en el borde;
- Especificaciones de corte : No se recomienda cortar en campo el ancho del panel para paneles hechos a máquina. El corte longitudinal requiere hojas de sierra de alta velocidad y los bordes cortados deben recubrirse inmediatamente con pintura antioxidante y sellarse con sellador;
- Disposición del punto de suspensión : Para paneles de techo, el espacio entre los puntos de suspensión ≤1,2 m y los puntos de suspensión deben ubicarse cerca de la línea central del panel. Cada panel requiere no menos de 4 puntos de suspensión;
- Aplicación de sellador : Utilice sellador de silicona neutro resistente al moho con un ancho de junta de 3-5 mm y una profundidad ≥2 mm. Las juntas deben limpiarse antes de la aplicación y no se debe tocar el sellador antes de curar;
- Protección del producto terminado : Después de la instalación, cubra los paneles con una película protectora inmediatamente para evitar rayones en operaciones posteriores (por ejemplo, electricidad, plomería, HVAC). La película protectora debe retirarse sólo durante la etapa final antes de la entrega del proyecto.
Siguiendo los puntos de control anteriores, los paneles para salas blancas hechos a máquina pueden lograr una vida útil de 8 a 10 años manteniendo un rendimiento de limpieza estable en todo momento.
Alcance de aplicación y limitaciones de los paneles para salas blancas fabricados a máquina
Los paneles para salas blancas fabricados a máquina son los más adecuados para los siguientes escenarios:
- Talleres de montaje electrónico ISO Clase 7 (Clase 10.000) a ISO Clase 8 (Clase 100.000), salas de envasado de alimentos, áreas de soporte farmacéutico en general;
- Grandes salas blancas de más de 5.000 m² con altos requisitos de control de costes;
- Proyectos con cronogramas ajustados que requieren una entrega rápida (los plazos de entrega de los paneles fabricados a máquina suelen ser entre 7 y 10 días más cortos que los de los paneles manuales);
- Áreas con cargas suspendidas livianas (colgantes de un solo punto ≤30 kg), como accesorios de iluminación estándar y conductos livianos.
Limitaciones de panel para sala blanca hecho a máquina Incluye: ① No apto para áreas de carga pesada con un solo punto de suspensión que supere los 50 kg; ② No apto para salas blancas que requieren reconfiguración frecuente (alta tasa de daños durante el desmontaje/reensamblaje); ③ Rendimiento de flexión limitado para paneles extralargos (>3,5 m); ④ En entornos de alta humedad (>85% RH), se deben seleccionar materiales centrales resistentes a la humedad, como el oxisulfato de magnesio; los paneles de lana de roca estándar pueden absorber la humedad y combarse . En ingeniería práctica, se recomienda una estrategia híbrida que utilice paneles hechos a máquina y manuales para aprovechar las fortalezas de cada uno.
- Correo electrónico: [email protected]
- Teléfono: +86 18968239620
- Dirección: Habitación No. 905, Edificio He Yuan, No. 382, Calle Tianda, Distrito Comercial Sur de Ningbo, Yinzhou, Ciudad de Ningbo, China
Nuestros productos
Enlaces rápidos
Contáctenos
-
+86 18968239620
-
-
